

2026-08-21
空心砖模具是混凝土砌块成型机(俗称免烧砖机)的核心工作部件,直接决定砌块的外形尺寸、密实度与外观质量。一套合格的空心砖模具,既要保证在数十万次反复振动加压下的尺寸稳定,又要兼顾脱模顺畅与综合使用成本。本文从结构、材质、失效形式到选型维护,梳理其关键技术要点。
一、空心砖模具的基本结构
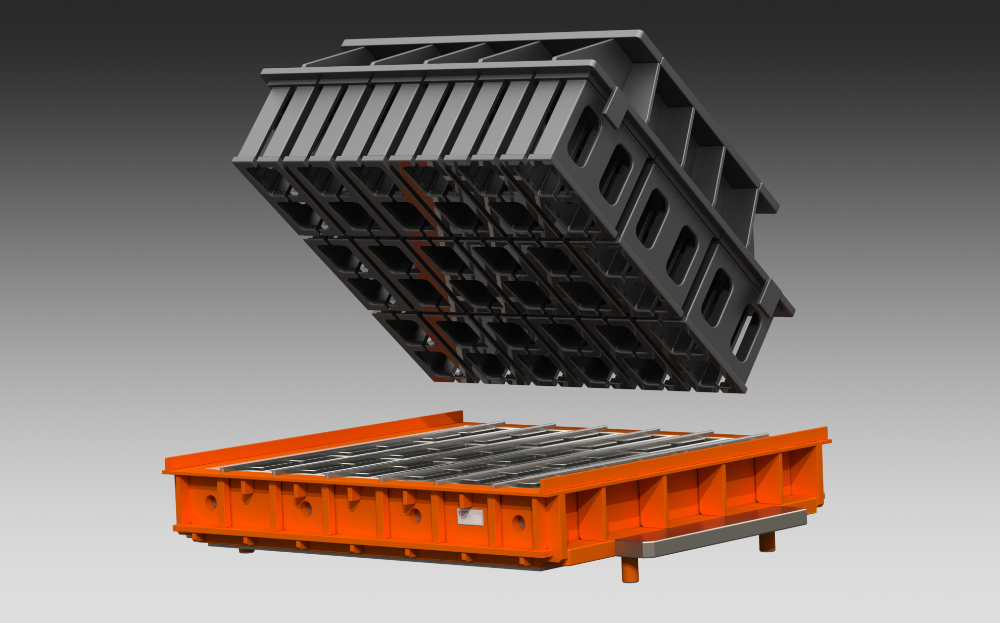
空心砖模具通常由模框(模箱)、压头(上模)、芯棒(成孔芯子)、底板及导向机构组成。模框决定砌块外形,芯棒形成竖向孔洞,压头在振动的同时对物料施加压力,底板承托成型后的湿坯。行业常见主规格为 390mm×190mm×190mm,另有 390×120×190、390×240×190 等系列。通过更换模框与芯棒组合,同一台主机即可实现多砖型切换,这也是空心砖模具通用化设计的核心所在。
二、材质与热处理工艺
模具长期承受骨料的高应力磨料磨损与周期性冲击,材质选择是决定寿命的关键。模框多采用优质碳素结构钢或低合金钢调质处理,以保证整体韧性;芯棒、压头等易损件则常用耐磨钢或弹簧钢,并经渗碳、碳氮共渗等表面强化处理,淬火后表面硬度通常要求达到 HRC 58 以上,形成"外硬内韧"的梯度结构,兼顾耐磨性与抗断裂能力。
三、成型过程与配合间隙
成型依次完成布料、振动加压、脱模三个动作,单次成型周期多在 15—25 秒。模具配合间隙直接影响成品质量:压头与模腔间隙过大易产生飞边、塌角,过小则排气不畅、脱模困难;芯棒与模框的位置公差超差,会导致壁厚不均、空心率偏离设计值。一般混凝土空心砌块的空心率控制在 25%—45% 区间。
四、常见失效形式与预防
模腔侧壁磨损:属渐进过程,可通过定期测量模腔尺寸预判更换时机;
芯棒弯曲或断裂:多与布料不均或异物进入有关,应在前端加强物料筛选;
压头粘料结垢:影响砌块上表面平整度,需每班清理;
模框开裂:多源于材质韧性不足或长期超压运行。
此外,选用再生骨料、钢渣等硬质骨料时,模具磨损速率会明显上升,需相应提高材质等级。
五、选型与维护建议
选型时应先确认主机型号、激振方式与台面尺寸,确保模具接口匹配,再根据砖型规格、日产量和原料特性确定材质与热处理方案。日常维护方面,每班作业后应清除模腔内残留料浆并做防锈处理,定期检查导向件间隙与紧固件状态,芯棒变形须及时校直。规范使用条件下,一套维护良好的空心砖模具通常可稳定工作数万至十余万模次。

淮安莱福模具科技有限公司成立于2006年,是一家致力于干法浇筑混凝土行业的砖型模具制造商。例如:建筑砌块砖,铺路砖,生态护坡挡土砖块,路沿石等。
Copyright; 淮安莱福模具科技有限公司 All Right Reserved. ICP备案:浙ICP备2022027828号-1 浙ICP备2022027828号-2

 销售部:0517-87802188
 info@laifumould.com
 洪泽县工业园区东三道北侧、新城变电所东侧